
逆变器铁芯的退火工艺直接影响磁性能稳定性。通过连续卷绕形成的环形铁芯,无接缝设计使磁路连贯,空载电流比叠片式铁芯减少 50% 以上。冷轧硅钢片需在800-850℃进行退火,保温5小时,使晶粒定向生长,磁导率提升30%。退火炉内的氮气纯度需达,氧含量超过50ppm会导致表面氧化,增加片间电阻。非晶合金铁芯的退火温度较低,约350-400℃,但需精确把控降温速率(5℃/min),过快会产生内应力。经过优化退火的铁芯,在-40℃至120℃的温度循环中,磁性能变化率可把控在8%以内。 组合式铁芯的装配步骤较复杂!佛山铁芯
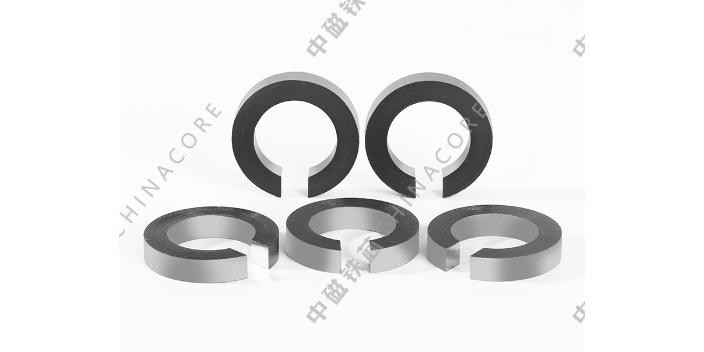
电力变压器铁芯的硅钢片选材需平衡磁性能与成本。热轧硅钢片含硅量通常在1%-3%之间,磁导率处于中等水平,适合对损耗要求不高的低压变压器,其每吨价格比冷轧硅钢片低约30%。冷轧取向硅钢片通过轧制工艺使晶粒沿轧制方向排列,在特定方向上的磁导率明显提升,涡流损耗比热轧片降低50%以上,多用于110kV及以上高压变压器。选择硅钢片时需参考铁损值(如30W/kg以下),铁损值越低,运行时的能量损耗越小,但材料成本相应增加。厚度方面,硅钢片比片的涡流损耗低20%-30%,但机械强度稍弱,需在叠装时增加紧固力度。 佛山异型铁芯批发铁芯的重量占设备总重的一定比例;
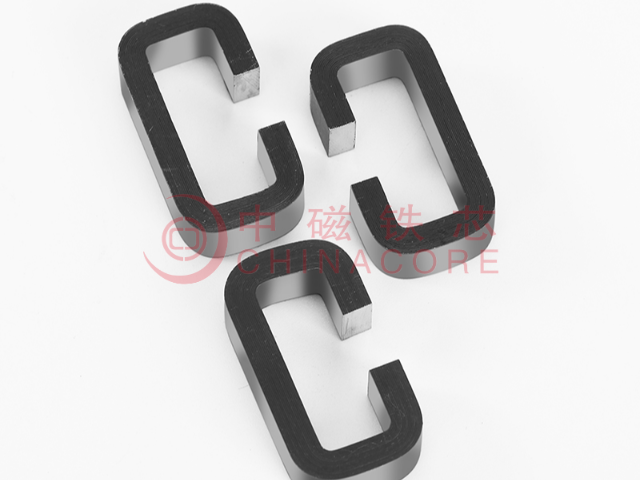
逆变器铁芯的激光焊接工艺需避免性能退化。采用80W光纤激光器,光斑直径,焊接速度80mm/s,使热影响区把控在以内。焊接处磁导率保持率需≥95%,通过金相分析观察,晶粒长大不超过10%。焊后需进行渗透检测,确保无气孔、裂纹,避免运行中出现局部过热。逆变器铁芯的绝缘电阻测试需在标准环境进行。测试温度25±2℃,相对湿度60±5%,采用2500V兆欧表,施加电压1分钟后读数,绝缘电阻需≥1000MΩ。对于油浸式铁芯,还需测量油介损,90℃时介损因数不超过。测试前需将铁芯在标准环境中放置24小时,确保温度湿度稳定。逆变器铁芯的激光焊接工艺需避免性能退化。采用80W光纤激光器,光斑直径,焊接速度80mm/s,使热影响区把控在以内。焊接处磁导率保持率需≥95%,通过金相分析观察,晶粒长大不超过10%。焊后需进行渗透检测,确保无气孔、裂纹,避免运行中出现局部过热。逆变器铁芯的绝缘电阻测试需在标准环境进行。测试温度25±2℃,相对湿度60±5%,采用2500V兆欧表,施加电压1分钟后读数,绝缘电阻需≥1000MΩ。对于油浸式铁芯,还需测量油介损,90℃时介损因数不超过。测试前需将铁芯在标准环境中放置24小时,确保温度湿度稳定。
油浸式逆变器铁芯的绝缘处理分多道工序。先用电缆纸半叠包4层,包扎张力6N~8N,确保无褶皱。然后在105℃真空干燥5小时(真空度<1Pa),去除水分(含水量需≤)。干燥后浸入45℃变压器油中,油的击穿电压需>40kV,含水量<10ppm,防止运行中出现局部放电。油浸式铁芯的散热能力比干式高3倍,在100kW逆变器中温升可控制在40K以内。干式逆变器铁芯的环氧树脂浇注工艺要求严格。环氧树脂与固化剂按100:30重量比混合,添加5%硅微粉(粒径5μm)降低收缩率至以下。混合后在真空度50Pa下脱泡30分钟,避免气泡产生。模具预热至70℃,浇注时料温保持在45℃,采用阶梯固化:60℃/2h→80℃/2h→120℃/4h。浇注体厚度需均匀,更好薄处不小于12mm,防止出现绝缘薄弱点。 铁芯的安装孔位需准确位置;
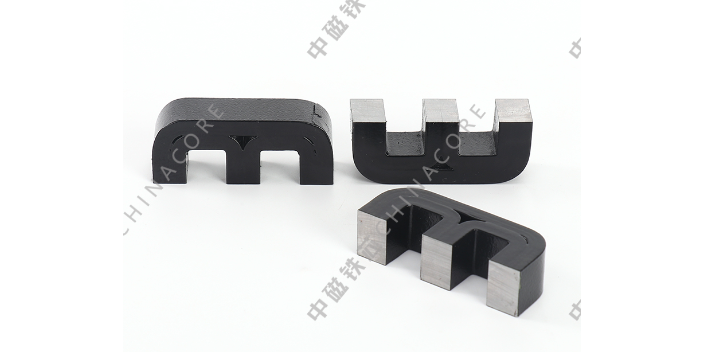
逆变器铁芯的高低温循环测试需50循环。每个循环:-40℃保持2小时→升温至85℃保持2小时→降温至室温。测试后铁芯无裂纹,绝缘无老化,电感变化率≤1%,确保在极端温差环境中可靠运行。逆变器铁芯的冲击电压测试需施加雷电波。波形μs,峰值10倍额定电压,正负极性各3次,绝缘无击穿、闪络。测试后绝缘电阻≥冲击前的90%,电感变化≤1%,验证绝缘抗瞬态过电压能力。逆变器铁芯的涡流探伤需检测表面缺陷。采用穿过式探头,频率 5kHz,灵敏度可发现 0.1mm 深裂纹。探伤后需退磁(剩磁≤0.002T),避免影响后续装配和性能测试,确保铁芯无隐性损伤。 指南针传感器依赖铁芯感知地磁场变化。佛山R型铁芯销售
微型铁芯的加工需特需设备支持;佛山铁芯
家用小型变压器中磁铁芯的低成本设计侧重简化工艺。采用厚热轧量好硅钢片,冲压成简单EI形状,省去复杂倒角工序,单件加工成本降低40%。叠片采用平行接缝,虽然空载损耗比交错接缝高10%,但装配效率提升50%。表面此做简单氧化处理,通过48小时盐雾测试即可,满足家庭环境使用需求。夹件用Q235钢板冲压而成,厚度3mm,通过卡扣连接代替螺栓,进一步降低成本。整体设计注重标准化,铁芯尺寸兼容多种容量(50-500VA),方便批量生产。 佛山铁芯
佛山市中磁铁芯制造有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。