
模具设计制作的要求是:尺寸精确、表面光洁;结构合理、生产效率高、易于自动化;制造容易、寿命高、成本低;设计符合工艺需要,经济合理。模具结构设计和参数选择须考虑刚性、导向性、卸料机构、定位方法、间隙大小等因素。模具上的易损件应容易更换。对于塑料模和压铸模,还需要考虑合理的浇注系统、熔融塑料或金属流动状态、进入型腔的位置与方向。为了提高生产率、减少流道浇注损失,可采用多型腔模具,在一模具内能同时完成多个相同或不同的制品。在大批量生产中应采用高效率、高精度、高寿命的模具。无锡铁岛模具钢材有限公司为您提供模具,欢迎新老客户来电!无锡cr12模具
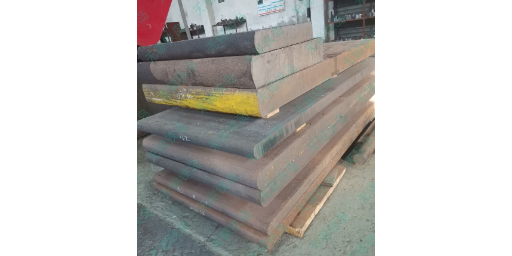
无锡铁岛模具钢材有限公司模具压缩成型,俗称压制成型,是非常早成型塑件的方法之一。压缩成型是将塑料直接加入到具有一定温度的敞开的模具型腔内,然后闭合模具,在热与压力作用下塑料熔融变成流动状态。由于物理及化学作用,而使塑料硬化成为具有一定形状和尺寸的常温保持不变的塑件。压缩成型主要是用于成型热固性塑料,如酚醛模塑粉、脲醛与三聚氰胺甲醛模塑粉、玻璃纤维增强酚醛塑料、环氧树脂、DAP树脂、有机硅树脂、聚酰亚胺等的模塑料,还可以成型加工不饱和聚酯料团(DMC)、片状模塑料(SMC)、预制整体模塑料(BMC)等。一般情况下,常常按压缩膜上、下模的配合结构,将压缩模分为溢料式、不溢料式、半溢料式三类。无锡cr12模具无锡铁岛模具钢材有限公司提供模具销售加工一条龙服务,诚挚欢迎新老朋友来洽谈合作!
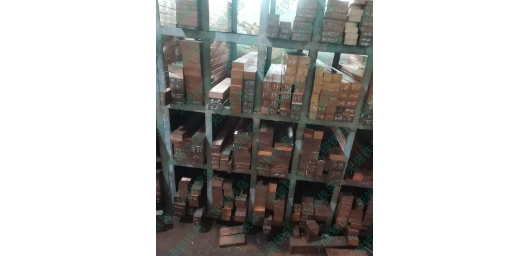
无锡铁岛模具钢材有限公司是先把塑料加入到注射机的加热料筒内,塑料受热熔融,在注射机螺杆或柱塞的推动下,经喷嘴和模具浇注系统进入模具型腔,由于物理及化学作用而硬化定型成为注塑制品。注射成型由具有注射、保压(冷却)和塑件脱模过程所构成循环周期,因而注射成型具有周期性的特点。热塑性塑料注射成型的成型周期短、生产效率高,熔料对模具的磨损小,能大批量地成型形状复杂、表面图案与标记清晰、尺寸精度高的塑件;但是对于壁厚变化大的塑件,难以避免成型缺陷。
升料销单元:其主要作用是进行连续冲压加工时将料条升至凹模上(位置高度称为送料高度,并达到顺利送料目的,其形式有:(A).升料销型(圆形,纯粹升料用),是只普通的升料销单元。(B).升料销型(圆形,设有导料销用孔),升料销设有导料销用孔可防止材料承受导引销之变形及使导引销确实发生作用。(C).升料及导料销型,兼俱导料功能,连续模具之导料只常使用此形式升料销型。(D).升料销型(方形)如有需求设有空气吹孔。(E).升料及导料销型(方形)。无锡铁岛的模具生产工艺很成熟,期待您的合作!

无锡铁岛模具钢材有限公司模板之尺寸应大于工作区域,并选择标准模板尺寸。模板锁紧螺丝之位置配置与模具种类及模板尺寸有关。其中单工程模具只常使用锁紧螺丝配置于四边角,只标准形式工作区域可广大使用。长形之模具及连续模具只常使用锁紧螺丝配置于四边角及中间位置模板之厚度选择与模具之构造、冲压加工种类、冲压加工加工力、冲压加工精度等有相对关系。依据理论计算决定模具之厚度是困难的,一般上系由经验求得,设计使用的模板厚度种类宜尽量少,配合模具高度及夹紧高度加以标准化以便利采购及库存管理无锡铁岛模具钢材有限公司供应模具,欢迎您的来电哦!无锡cr12模具
铁岛模具恒是一家专门研发生产模具的厂家。无锡cr12模具
无锡铁岛模具钢材有限公司细水口模具:流道及浇口不在分模线上,一般直接在产品上,所以要设计多一组水口分模线,设计较为复杂,加工较困难,一般要视产品要求而选用细水口统。细水口模具的定模部分一般由三块钢板组成故也有称此类结构模具为“三板模”。三板模是细水口模具中只简单的结构。热流道模具:此类模具结构与细水口大体相同,其比较大区别是流道处于一个或多个有恒温的热流道板及热唧嘴里,无冷料脱模,流道及浇口直接在产品上,所以流道不需要脱模,此系统又称为无水口系统,可节省原材料,适用于原材料较贵、制品要求较高的情况,设计及加工困难,模具成本高。热流道系统,又称热浇道系统,主要由热浇口套,热浇道板,温控电箱构成。我们常见的热流道系统有单点热浇口和多点热浇口二种形式。无锡cr12模具
无锡铁岛模具钢材有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。