
常见选型误区与规避建议误区1:“只看材质,忽略焊接工艺”——如316L不锈钢用普通电弧焊(非氩弧焊),导致焊接点晶间腐蚀,抗腐蚀能力下降;规避:选型时同步确认焊接工艺,确保材质与工艺匹配,必要时要求供应商提供焊接工艺指导书。误区2:“追求**度,忽视环境韧性”——如低温环境选40Cr钢(强度但低温韧性差),导致低温脆断;规避:高载荷与极端温度(高低温)叠加环境,需同时关注强度与韧性,优先选兼顾两者的材质(如低温钢)。误区3:“卫生环境选普通304不锈钢”——普通304含碳量较高(≤),长期高温易产生晶间腐蚀,且表面抛光精度不足;规避:卫生环境需选“食品级316L不锈钢”,并要求供应商提供卫生认证(如FDA认证),确保表面抛光精度达标。温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎 您的来电。浙江焊接螺钉厂家批发价
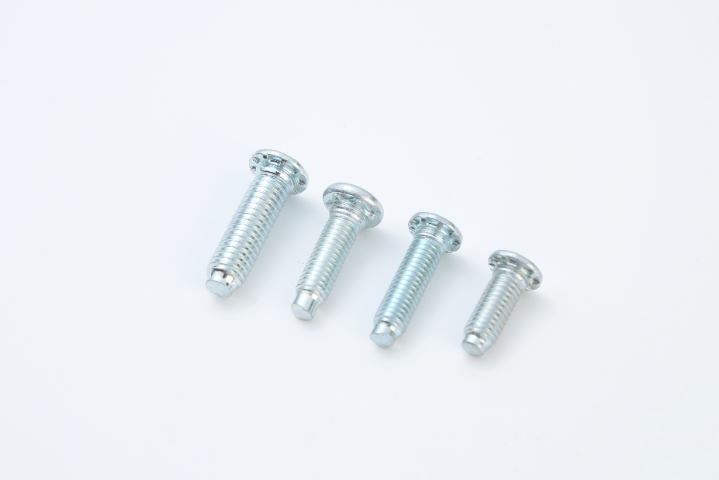
普通螺钉:强度依赖预紧力,存在传递损耗普通螺钉依靠“螺纹咬合的预紧力”实现紧固,力的传递需通过螺纹接触面的摩擦力,存在一定损耗;且强度受限于螺纹的牙型强度、母体材料的螺纹承载能力(如塑料、木材等软质材料易“滑牙”)。同规格(M10、Q235碳钢)的普通螺钉,若配合钢制螺母使用,抗拉强度约150-250MPa,抗剪切强度约100-200MPa,为焊接螺钉的50%-60%;若母体材料为铝合金(如6061),抗拉强度会进一步降至100-180MPa,抗剪切强度降至80-150MPa。此外,普通螺钉的强度还受预紧力把控——若预紧力不足,易因载荷超过摩擦力导致连接松动;若预紧力过大,可能引发螺纹变形或断裂,进一步限制了强度发挥。 浙江焊接螺钉厂家批发价温州万胜紧固件有限公司致力于提供焊接螺钉,有需要可以来电咨询。
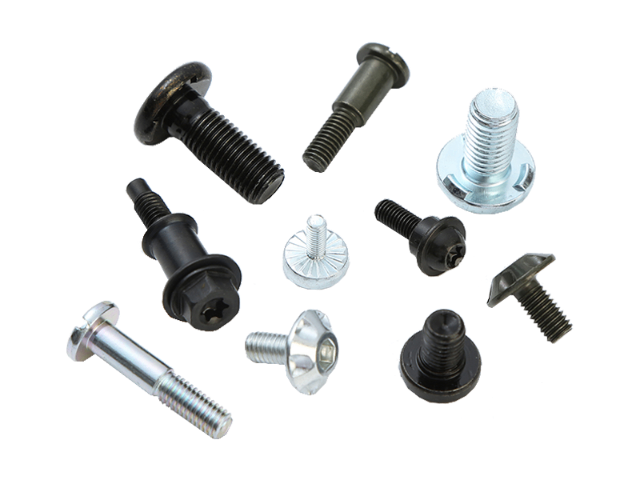
随着工业制造向智能化、轻量化、高精度方向发展,焊接螺钉也在不断创新升级,呈现出以下发展趋势:一是材料升级,更多采用强度不锈钢、钛合金等耐腐蚀、强度材料,以适应新能源汽车、海洋工程等恶劣环境下的应用需求;二是结构优化,通过有限元分析等技术优化螺钉的头部和杆部结构,在减轻重量的同时提升承载能力;三是焊接工艺智能化,结合自动化设备(如机器人焊接工作站)实现焊接过程的精细把控,提高安装效率和一致性;四是绿色化发展,研发低烟雾、低能耗的焊接工艺,减少焊接过程对环境的污染,符合绿色制造的发展理念。总之,焊接螺钉作为工业连接领域的重要组成部分,其性能和质量直接关系到产品的安全性和可靠性。在实际应用中,需根据具体场景选择合适类型的焊接螺钉,严格遵循安装规范和质量检测标准,同时关注行业技术创新趋势,不断提升焊接连接的效率和稳定性,为工业制造的高质量发展提供有力支撑。
按头部结构分类圆柱头焊接螺钉:头部为圆柱形,杆部与头部过渡平滑,适用于对连接表面平整度要求不高的场景,如普通机械支架、管道固定等。六角头焊接螺钉:头部为正六边形,便于焊接后通过扳手进行辅助调整或拆卸(部分可拆式设计),常用于需要后续维护或调整的连接部位,如设备底座、电机固定等。扁圆头焊接螺钉:头部呈扁圆形,焊接后表面凸起较低,能减少对周围部件的干涉,适用于空间狭小或对外观平整度有一定要求的场景,如汽车内饰件、家具五金件等。 温州万胜紧固件有限公司是一家提供焊接螺钉的公司。
合金钢材质:强度需求,适用于重载场景主要型号:16Mn(低合金强度钢)、40Cr(合金结构钢)、1Cr5Mo(耐热合金钢)主要特性:强度高韧性:通过添加锰(Mn)、铬(Cr)、钼(Mo)等元素,提升力学性能。16Mn抗拉强度约470-630MPa,可替代中碳钢用于重载支架;40Cr经调质处理后,抗拉强度可达980MPa以上,适用于承受冲击、扭矩的关键部位(如工程机械传动轴固定)。特殊环境耐受性:1Cr5Mo含铬、钼,耐高温(可长期在550℃环境下工作)且抗高温氧化,适用于锅炉、换热器等高温设备;部分低温合金钢(如钢)可在-100℃低温下保持强度,用于低温储罐连接。可焊性需特殊把控:合金钢含碳量和合金元素含量较高,焊接时易产生淬硬,需严格预热(如40Cr预热温度300-400℃)、把控层间温度,焊接后需缓冷或热处理(如去应力退火),避免裂纹。适用场景:重型机械(如矿山机械机架)、高温设备(如锅炉附件)、低温储罐、工程机械(如挖掘机底盘)等重载、极端温度场景。局限性:加工难度大,焊接工艺复杂,需操作人员和设备,成本高于碳钢。 焊接螺钉,就选温州万胜紧固件有限公司,有想法的不要错过。浙江焊接螺钉厂家批发价
温州万胜紧固件有限公司致力于提供焊接螺钉,欢迎您来我司。浙江焊接螺钉厂家批发价
表面处理需平衡“抗腐蚀性能”与“焊接适配性”——既要防止螺钉在存储、运输中生锈,又不能影响焊接时的熔合质量(如部分涂层会在焊接高温下分解,产生气孔)。碳钢焊接螺钉:基础防锈处理碳钢焊接螺钉易生锈,需做防锈处理,但涂层需易在焊接高温下分解,避免影响焊缝质量:磷化处理:将螺钉放入磷化槽(主要成分磷酸锌),在表面形成一层5-10μm的磷化膜(呈灰色),磷化膜能隔绝空气、水分,同时焊接时会随高温分解,不产生有害气体;磷化后需用清水冲洗,再烘干(温度80-100℃,时间30分钟)。涂防锈油:磷化后的螺钉需浸泡或喷涂“快干型防锈油”(如硬膜防锈油),形成一层透明保护膜(厚度3-5μm),进一步提升防锈能力;防锈油需选择焊接兼容性好的类型(如不含硅类成分,避免焊接时产生气孔)。浙江焊接螺钉厂家批发价
温州万胜紧固件有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。