
根据我国模具业协会经营管理会编制的《全国模具专业厂基本情况》统计,我国模具以平均15%以上的速度增长,高于国内GDP的平均增值一倍多。其中,铸造模具约占各类模具总产值5%,每年增长速度高达25%,发展十分活跃。我国模具产业的发展给予制造业以有力支撑,同时,制造业的发展也推动了模具产业的发展。我国也成为模具生产大国,国内的模具生产厂家已增至2万余家,从业人员大约100万人,模具年产总值已达到550亿元人民币。但是,我国的模具机床业产业仍“大而不强”。虽然目前我国模具行业以每年巨大的进出口总额被誉为全球“制造大国”,但由于技术人才等因素的制约,都相对集中在中低端领域,因而市场对国内模具企业而言,经济诱惑力无疑是巨大的。无锡铁岛模具钢材有限公司是一家专业提供模具的公司,有想法的不要错过哦!无锡模具生产

无锡铁岛模具钢材有限公司几何形状设计,设计时,经常要综合考虑尺寸稳定性及表面质量。例如,制品设计和尺寸稳定性要求采用阴模(凹模),但是表面要求光泽度较高的制品却要求使用阳模(凸模),这样一来,塑件订购方会综合考虑到这两点,以使制品能在比较好条件下进行生产。经验证明,不符合实际加工条件的设计往往是失败的。3、尺寸稳定,在成型过程中,塑件与模具接触的面要比离开模具部分的尺寸稳定性更好。如果日后由于材料刚度的需要要求改变材料厚度,可能导致要将阳模转换为阴模。塑件的尺寸公差不能低于收缩率的10%无锡NAK80模具模具,欢迎咨询无锡铁岛模具钢材有限公司了解!
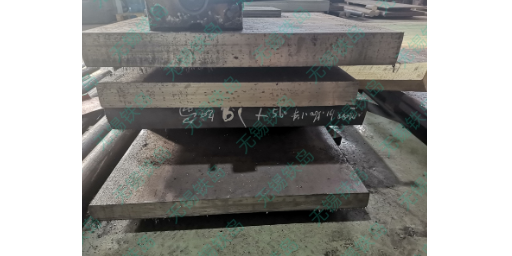
**的抗热裂能力使其能够适应反复加热、冷却的循环工况,可在工作场合予以水冷,进一步提升模具的使用寿命;中等耐磨损能力可通过表面处理进一步提升,满足不同模具的耐磨需求;热处理变形小则确保模具尺寸精度,减少后续加工余量,降造难度。这种均衡的综合性能,让H13钢能够适配模锻、铝合金压铸、热挤压、高速精锻等多种复杂工况,无需根据不同工况更换不同材料,实用性极强。使用寿命长,大幅降低综合生产成本,性价比突出。对于模具制造企业而言,模具的使用寿命直接关系到综合生产成本,模具更换越频繁,生产成本越高。H13钢凭借其优异的综合性能,使用寿命较传统热作模具钢大幅提升,例如,在铝合金压铸模具应用中,传统模具钢使用寿命一般为1-2万模次,而H13钢模具使用寿命可达5-8万模次,部分H13钢模具使用寿命甚至可达10万模次以上,使用寿命提升3-5倍。这意味着企业可以大幅减少模具更换频率,降低模具采购成本与更换过程中的停机损失,同时减少模具加工、维护的人工成本,综合生产成本可降低30%-50%。虽然H13钢的单价较传统模具钢略高,但从全生命周期成本来看,其性价比远高于传统模具钢,能够为企业带来的经济效益。加工便捷,适配多种加工方式。
模具设计要点一.设计前检讨事项工作步骤1.模具材质2.成型品3.成型机选择4.模座基本构造二.模具设计重要项目1.多色射出组合方式2.浇道系统(1)射出压力较低。(2)快速充填完成,可提升产量。(3)可均匀射出,产品质量较好。(4)减少废料,缩短射出时间。3.成型设备:(1)各射出料缸的射出量,决定那一色用那一支料缸。(2)打击棒的位置及打击行程。(3)旋转盘上水路,油路,及电路的配置问题。(4)旋转盘的承载重量。4.模座设计:模仁配置设计首先考虑到模具公模侧必需旋转180度,模仁设置必需交叉对称排列,否则无法合模成型。(1)导柱:具有导引公模与母模的功能.在多色模中必需保持同心度。(2)回位销:由于模具必需旋转的动作,所以必需将顶出板固定,在回位销上加弹簧使顶出板保持稳定。(3)定位块:确保两模座固定于大固板时不因螺丝的间隙问题而造成偏移。(4)调整块(耐磨块):主要用于合模时模具高度z坐标值误差时可以做调整。(5)顶出机构:顶出方式的设计与一般模具相同。(6)冷却回路设计:模具一与模具二的冷却回路设计尽量相同。无锡铁岛模具钢材有限公司为您提供模具,有需求可以来电咨询!

模具设计制作的要求是:尺寸精确、表面光洁;结构合理、生产效率高、易于自动化;制造容易、寿命高、成本低;设计符合工艺需要,经济合理。模具结构设计和参数选择须考虑刚性、导向性、卸料机构、定位方法、间隙大小等因素。模具上的易损件应容易更换。对于塑料模和压铸模,还需要考虑合理的浇注系统、熔融塑料或金属流动状态、进入型腔的位置与方向。为了提高生产率、减少流道浇注损失,可采用多型腔模具,在一模具内能同时完成多个相同或不同的制品。在大批量生产中应采用高效率、高精度、高寿命的模具。无锡铁岛模具钢材有限公司为您提供模具。无锡模具生产
无锡铁岛模具钢材有限公司是一家专业提供模具的公司,期待您的光临!无锡模具生产
冲头与凹模单元(圆形)(1)冲头单元:圆形冲头单元依其形状(肩部型及平直型)、长度、维修之方便性,使用冲头单元宜与压料板导套单元配合。(2)凹模单元:圆形凹模单元亦称为凹模导套单元,其形式有整块式及分开式,依生产数量、使用寿命及制品或冲屑之处理性,凹模单元之组合系列有:(A).使用模板直接加工凹模形状,(B).具有二段斜角之逃隙部,(C).是否要使用背板,(D).不规则凹模形状必须有回转防止设计。压料螺栓与弹簧单元(1)、压料螺栓单元:压料板螺栓之种类有:(A).外螺丝型,(B).套筒型,(C).内螺丝型。为保持压料板于指定位置平行状态,压料螺栓之停止方法(肩部接触部位):(A).模座凹穴承受面,(B).冲头固定板顶面,(C).冲头背板顶面。(2)、压料弹簧单元:可动式压料板压料弹簧单元可大致分为:(A).单独使用型,(B).与压料螺栓并用型选择压料弹簧单元时比较好考虑下列要点再决定之:(A)、确保弹簧之自由长度及必要的压缩量(压缩量大之弹簧宜置于压料板凹穴)。(B)、初期的弹簧压缩量(预压缩量)或荷重之调整有无必要。(C)、考量模具组立或维护保养之容易性。(D)、考量与冲头或压料螺栓长度之关系。(E)、考量安全性(防止弹簧断裂时之飞出)。无锡模具生产
无锡铁岛模具钢材有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。